


Jika Anda akan menyadap ulir 9/16, spesifikasi pertama yang Anda perlukan adalah ukuran bor tap 9/16. Untuk ulir kasar UNC 9/16-12, bor keran standar adalah 31/64 incicicicici (0,4844 inci), dan untuk benang halus UNF 9/16-18, bor keran standar adalah 33/64 incici (0,5156 inci). Angka-angka ini mengasumsikan kedalaman ulir sekitar 75 persen dari bentuk ulir penuh, yang merupakan ketentuan yang digunakan oleh sebagian besar produsen keran, bengkel mesin, dan buku pegangan teknik. Memilih bor yang berbeda akan mengubah kedalaman pengikatan, torsi pada keran, dan beban yang dapat ditanggung oleh benang jadi, jadi dimensi ini harus dianggap sebagai keputusan teknis dan bukan sekedar renungan.
Pada bagian di bawah ini, kami menjelaskan bagaimana ukuran bor keran 9/16 diperoleh, bagaimana perubahannya saat Anda menyadap aluminium, baja paduan, baja tahan karat, besi tuang, atau plastik, dan cara memilih antara seri UNC dan UNF untuk aplikasi tertentu. Kami juga membahas kesalahan paling umum, termasuk kebingungan antara ulir metrik 9/16 dan M14, dan metode perbaikan praktis yang tersedia saat ulir 9/16 terkelupas. Jika Anda seorang insinyur, profesional pembelian, atau spesialis pemeliharaan yang membandingkan keran, sisipan ulir, dan alat pemasangan dari berbagai pemasok, informasi di sini akan membantu Anda membuat spesifikasi yang lebih andal untuk pertama kalinya, setiap saat.
Mengapa Ukuran Bor Keran 9/16 Mengontrol Kekuatan Benang dan Umur Alat
Keran memotong benang bagian dalam dengan mengeluarkan material dari dinding lubang yang dibor. Diameter lubang tersebut menentukan berapa banyak logam yang tersisa di antara lubang dan diameter ulir nominal, dan oleh karena itu seberapa dalam bentuk ulir tersebut. Jika bor lebih kecil dari nilai yang disarankan, keran harus memotong lebih banyak material, sehingga meningkatkan torsi pemotongan, meningkatkan panas, dan mempersulit evakuasi serpihan. Pada ulir kasar seperti 9/16-12, pitchnya relatif besar, sehingga kesalahan kecil pada diameter bor mempunyai pengaruh yang dapat diukur pada beban pemotongan.
Standar kedalaman ulir 75 persen adalah sebuah kompromi. Pengujian secara konsisten menunjukkan bahwa ulir internal 75 persen memikul beban yang hampir sama besarnya dengan ulir 100 persen, biasanya 90 hingga 95 persen kekuatan pengupasan, namun memerlukan torsi penyadapan yang jauh lebih sedikit. Benang 100 persen penuh jarang digunakan dalam produksi karena memerlukan lubang yang sangat akurat dan menghasilkan gaya pemotongan yang besar yang dapat mematahkan keran, terutama pada diameter di mana keran sudah digunakan mendekati batasnya. Untuk sadapan pemeliharaan, dimana benda kerja mungkin tertahan pada posisinya dan kesejajarannya tidak selalu sempurna, ketentuan 75 persen juga memberikan margin yang kecil untuk ukuran bor yang terlalu besar.
Jika bor terlalu kecil, gejalanya dapat diprediksi: keran akan mengencang seiring kemajuannya, serpihan akan menumpuk, dan seruling akan tersumbat. Pada baja tahan karat, permukaan yang mengeras dapat dengan cepat merusak keran. Jika bor terlalu besar, ulir menjadi dangkal dan torsi pengupasan turun, sehingga pengikat dapat tertarik keluar atau bocor dalam sistem fluida. Karena perbedaan antara ulir yang berfungsi dan ulir yang gagal seringkali hanya seperseribu inci, toko tidak boleh mencoba melakukan improvisasi ukuran bor untuk ulir 9/16 tanpa memeriksa tabel yang dapat diandalkan.
9/16 Bagan Ukuran Bor Ketuk: UNC, UNF, dan Setara Metrik
Tabel di bawah mencantumkan ukuran bor keran 9/16 yang direkomendasikan untuk dua seri ulir imperial yang paling umum ditemui dalam pekerjaan otomotif, ruang angkasa, dan permesinan umum, bersama dengan metrik setara terdekat. Nilai imperial diambil dari bagan bor tap standar yang mengasumsikan kedalaman ulir 75 persen. Baris metrik disertakan karena M14 adalah ukuran standar terdekat dengan 9/16 inci, dan lubang 9/16 terkadang digunakan sebagai pengganti M14 atau sebaliknya dalam pekerjaan prototipe, meskipun kedua ulir tersebut tidak dapat dipertukarkan.
| Penunjukan benang | Pitch atau TPI | Latihan yang direkomendasikan | Inci desimal | Setara dengan metrik |
|---|---|---|---|---|
| 16/9-12 UNC | 12TPI | 31/64 in | 0.4844 | 12,3 mm |
| 16/9-18 UNF | 18TPI | 33/64 in | 0.5156 | 13,1 mm |
| M14x2.0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7mm | 0.4999 | 12,7mm |
| M14 x 1,25 | 1,25mm | 12,8mm | 0.5039 | 12,8mm |
Sebelum Anda memilih bor, bandingkan rangkaian benang dengan cermat. Keran UNC 9/16-12 memerlukan lubang berukuran 31/64 inci, sedangkan keran UNF 9/16-18 memerlukan lubang berukuran 33/64 inci, dan kedua bor tersebut tidak dapat dipertukarkan. Bagan di bawah ini menempatkan nilai-nilai ini dalam perspektif dengan menunjukkan diameter bor sebagai persentase diameter ulir nominal.
Cara terbaik untuk memahami angka-angka ini adalah dengan membandingkannya secara visual sebagai rasio, bukan sebagai diameter absolut. Diagram batang horizontal berikut memplot diameter bor sebagai persentase diameter ulir nominal untuk lima ulir pada tabel di atas. Hal ini membuat perbedaan antara rangkaian kasar dan halus mudah dilihat secara sekilas.
Tampilan persentase ini lebih berguna daripada nilai desimal mentah ketika Anda mengevaluasi thread dengan ukuran nominal yang sedikit berbeda. Ini juga membantu ketika Anda memperkirakan latihan probe untuk nada non-standar. Perhatikan bahwa kelompok benang kasar mendekati 86 hingga 87 persen, sedangkan benang halus meningkat menjadi sekitar 91 persen.
Persentase tersebut mengkonfirmasi pola yang berlaku di seluruh bagan bor keran. Bor UNC 9/16-12 pada ukuran 31/64 inci sama dengan 86,1 persen dari diameter nominal 0,5625 inci, menyisakan material untuk benang yang dalam namun kokoh. Bor UNF 9/16-18 halus pada ukuran 33/64 inci sama dengan 91,7 persen dari diameter nominal yang sama, sehingga lubangnya terlihat lebih besar dan bentuk ulirnya lebih dangkal. Lubang yang lebih besar untuk pitch halus berarti keran menghilangkan lebih sedikit material dan menghasilkan torsi yang lebih sedikit, sehingga melindungi keran pada material yang lebih keras. Ulir metrik M14 x 2.0, ukuran standar terdekat dengan 9/16, menggunakan bor 12,2 mm, setara dengan sekitar 87,1 persen dari diameter 14 mm. Varian halus M14 x 1,5 menggunakan bor 12,7 mm, atau 90,7 persen, sangat mirip dengan perilaku benang halus imperial. Varian M14 x 1,25 berada di antara 1,5 dan nada halus lainnya pada 91,4 persen, mencerminkan nada yang lebih kecil. Di seluruh industri, benang kasar umumnya berada pada kisaran 86 hingga 88 persen, sedangkan benang halus berada pada kisaran 91 persen. Rasio ini menjelaskan mengapa Anda tidak dapat menggunakan satu bor untuk semua ulir ukuran 9/16. Jika bor terlalu kecil, keran akan kelebihan beban dan pecah, terutama pada baja tahan karat. Jika bor terlalu besar, bentuk ulirnya terlalu dangkal dan mungkin terkelupas karena beban kerja. Memahami hubungan persentase juga memungkinkan Anda memperkirakan ukuran bor yang wajar untuk nada yang tidak biasa yang tidak dicetak dalam bagan standar. Bagi tim pengadaan, perbandingan ini memperkuat alasan mengapa keran dan bor harus dibeli sebagai sistem yang cocok dari pemasok teknik dan bukan sebagai peralatan yang tidak terkait.
Cara Menghitung Ukuran Bor Tap 9/16
Rumus tercepat untuk memperkirakan ukuran bor keran adalah dengan mengurangi jarak dari diameter nominal. Untuk ulir imperial, pitch merupakan kebalikan dari jumlah ulir per inci, sehingga rumusnya menjadi diameter bor = diameter mayor - (1 / TPI). Perhitungan ini memberikan nilai teoretis yang setara dengan sekitar 75 persen pengikatan ulir untuk sebagian besar bentuk ulir biasa, dan hasilnya kemudian dibulatkan ke ukuran bor standar terdekat.
Untuk ulir 9/16-12 UNC, yang muncul pada banyak gambar lama sebagai 9/16-12 NC, diameter nominalnya adalah 0,5625 inci dan pitchnya 1/12 inci, atau 0,0833 inci. Mengurangi nada menghasilkan 0,4792 inci, dan bor pecahan standar terdekat adalah 31/64 inci, yang berukuran 0,4844 inci. Itu adalah nilai yang muncul di setiap grafik bor tap 9/16 yang dapat diandalkan. Jika Anda menghitungnya sendiri, Anda akan menemukan hasilnya berada di antara bor 15/32 inci (0,4688 inci) dan bor 31/64 inci (0,4844 inci), dan nilai grafik memilih yang paling mendekati keduanya.
Untuk ulir UNF 9/16-18, jaraknya adalah 1/18 inci, atau 0,0556 inci. Rumusnya menghasilkan 0,5625 - 0,0556 = 0,5069 inci. Bor standar terdekat adalah 33/64 inci, yang berukuran 0,5156 inci, dan ini adalah nilai yang digunakan di seluruh industri untuk ketukan 9/16-18. Perlu dicatat bahwa nilai yang dihitung berkisar antara 1/2 incicici dan 33/64 inci, dan penerbit grafik yang berbeda memilih berdasarkan pengujian internal dan kedalaman keterlibatan yang ingin mereka berikan.
Untuk rangkaian metrik, logika yang sama berlaku. Ulir M14 x 2.0 memiliki diameter utama 14 mm dan pitch 2,0 mm, sehingga rumus sederhananya menghasilkan 12,0 mm, sedangkan bor yang direkomendasikan dalam bagan standar adalah 12,2 mm. Nilai yang sedikit lebih besar menjelaskan tinggi geometris bentuk ulir dan cara ujung bor yang tajam memotong lubang yang dibor.
Nilai keterlibatan 75 persen dapat disesuaikan saat Anda bekerja dengan material keras atau dinding tipis. Tabel di bawah menunjukkan bagaimana keterlibatan target mengubah latihan yang direkomendasikan untuk rangkaian UNC 16/9-12. Untuk material sulit seperti baja tahan karat atau baja paduan yang diperkeras, mengurangi pengikatan hingga sekitar 65 persen akan menurunkan torsi penyadapan dan mengurangi risiko kerusakan keran, namun tetap menyisakan area kontak ulir yang cukup untuk sebagian besar beban statis.
| Targetkan keterlibatan | Diameter bor yang dihitung | Bor standar terdekat | Pertunangan yang sebenarnya |
|---|---|---|---|
| 75% (standar) | 0,4858 inci | 31/64 inci (0,4844 inci) | 76% |
| 65% (bahan keras) | 0,4961 inci | 1/2 inci (0,5000 inci) | 61% |
| 60% (dinding tipis) | 0,5012 inci | 1/2 inci (0,5000 inci) | 61% |
Perhatikan bahwa bor standar 31/64 inci sudah sangat mendekati target keterlibatan 75 persen. Jika Anda turun ke 65 persen, hasil praktisnya adalah bor berukuran 1/2 inci, yang menurunkan kedalaman ulir menjadi sekitar 61 persen. Ini adalah praktik umum dalam penyadapan baja tahan karat, di mana pengurangan beban pemotongan lebih dari sekadar mengimbangi kekuatan benang yang sedikit lebih rendah. Selalu verifikasi persyaratan pengikatan pelanggan akhir Anda sebelum menyimpang dari nilai bagan standar, terutama untuk sambungan yang mengandung tekanan.
16/9-12 UNC vs 16/9-18 UNF: Thread Mana yang Harus Anda Tentukan?
Diameter 9/16 tersedia dalam seri kasar dan halus, dan pilihannya memengaruhi ukuran bor, jenis keran, dan kinerja sambungan. Benang kasar memiliki pitch yang lebih besar, sehingga menghasilkan bentuk benang yang lebih dalam pada ketebalan dinding tertentu dan lebih mudah digunakan dalam aplikasi dengan pelumasan yang buruk. Benang halus memiliki pitch yang lebih kecil, sehingga menghasilkan diameter minor yang sedikit lebih besar, ketahanan yang lebih baik terhadap pelonggaran getaran, dan kemampuan penyesuaian yang lebih halus.
16/9-12 UNC coarse series
| 16/9-18 UNF fine series
|
Dalam praktiknya, ulir kasar 9/16-12 lebih disukai jika sambungan sering dibongkar, jika bahannya relatif lunak, atau jika lubangnya buta dan pelepasan serpihan sulit dilakukan. Benang halus 9/16-18 lebih disukai untuk aplikasi dengan getaran berat, housing berdinding tipis, atau yang memerlukan penyesuaian pramuat yang presisi. Benang halus juga memudahkan penyadapan material yang mengeras karena pitch yang lebih kecil mengurangi gaya pemotongan per putaran.
Salah satu nuansa penting adalah bahwa ulir halus memiliki diameter minor yang lebih besar, yang berarti penampang lubang ulir lebih besar dan konsentrasi tegangan lebih rendah. Itu sebabnya banyak komponen hidrolik dengan port 9/16 menggunakan seri -18 UNF daripada benang kasar. Kerugiannya adalah benang halus lebih mudah rusak selama penanganan dan pemasangan benang silang, sehingga operator harus lebih berhati-hati saat memulai keran atau baut.
Dimana Thread 9/16 Muncul dalam Aplikasi Rekayasa Nyata
Ukuran ulir 9/16 umum digunakan dalam teknik otomotif. Pada mobil penumpang dan kendaraan niaga, ulir UNF 9/16-18 terdapat pada baut pemasangan kaliper rem, ujung tie rod, badan katup transmisi, dan saluran oil cooler, yang mana pitch halus memberikan ketahanan terhadap getaran dan bentuk yang kompak. Ulir UNC 9/16-12 lebih umum digunakan pada dudukan engine, sambungan suspensi, dan pengencang alat berat, karena ulir kasar dapat bertahan lebih baik dalam kondisi servis dengan tanah atau pembebanan terputus-putus.
Di bidang kedirgantaraan, seri UNF 9/16-18 sering kali ditentukan untuk pengencang struktural dan perlengkapan hidrolik yang dibuat sesuai standar AN, MS, atau SAE. Komponen pesawat sering kali diproduksi dari paduan aluminium, di mana benang halusnya menyatu dengan baik dan diameter kecil yang lebih besar berkontribusi terhadap kinerja kelelahan. Keputusan apa pun tentang ukuran bor keran 9/16 di industri ini diatur oleh standar teknik dan manual perbaikan, sehingga nilai grafik tidak boleh diubah tanpa persetujuan dari otoritas desain.
Sistem hidrolik adalah pengguna utama ulir UNF 9/16-18. Port bos cincin-O ulir lurus SAE yang digunakan pada banyak katup, manifold, dan pompa untuk fitting ukuran -6 dikerjakan dengan ulir UNF 9/16-18. Jika port tersebut terkelupas selama pemeliharaan, biaya perbaikannya tinggi, karena manifold dapat melayani beberapa sirkuit dan penggantiannya mahal. Inilah sebabnya mengapa banyak tim pemeliharaan menyediakan kit sisipan ulir kawat dengan ukuran tepat 9/16.
Kereta api dan mesin umum mengandalkan 9/16-12 UNC untuk sambungan struktural yang tidak terlalu kritis, pelat penjepit, dan perlengkapan yang dapat disesuaikan. Benang kasar menawarkan tingkat pengampunan ketika benang dipotong pada rumah besi tuang atau baja ringan di lokasi. Untuk pelat perlengkapan yang digunakan dalam pemesinan CNC, lubang bersadap 9/16-12 populer karena dapat menerima sekrup tutup soket tugas berat dan memberikan ketebalan dinding yang cukup untuk pelat perkakas aluminium.
Mengetuk Benang 9/16 pada Aluminium, Baja, Baja Tahan Karat, dan Plastik
Ukuran bor tap 9/16 yang sama tidak selalu menghasilkan benang yang ideal ketika bahan dasarnya diganti. Bahan yang lembut dan bergetah seperti aluminium memerlukan ketukan yang tajam dan ukuran lubang yang dapat diandalkan, bahan yang mengeras seperti baja tahan karat mendapat manfaat dari bor yang sedikit lebih besar, dan bahan yang rapuh seperti besi tuang umumnya mudah ditoleransi. Tabel di bawah ini merangkum pengaturan praktis untuk bahan dasar yang paling umum.
| Bahan dasar | Latihan yang direkomendasikan | Ketuk jenis | Pelumasan | Catatan |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 in | Seruling spiral atau bentuk keran | Minyak ringan atau minyak tanah | Diperlukan ketukan yang tajam; benang yang sangat bagus |
| Baja ringan | 31/64 in | Titik spiral | Minyak pemotongan yang larut | Praktek standar |
| Baja paduan 4140 | 1/2 in | Seruling spiral, dilapisi Timah | Minyak belerang | Mengurangi torsi penyadapan |
| Tahan karat 304/316 | 1/2 in | Seruling spiral, TiN/TiCN | Pasta bertekanan tinggi | Hindari pengerasan kerja |
| Besi cor | 31/64 in | seruling lurus | Minyak kering atau ringan | Keripik tepung pendek |
| Plastik dan nilon | 31/64 hingga 33/64 inci | seruling lurus | Kering atau udara | Gunakan sisipan untuk perakitan berulang |
Pada aluminium, lubang standar 31/64 inci menghasilkan ulir yang bersih saat keran tajam dan kecepatan spindel sedang. Chipnya cenderung panjang dan berserabut, jadi keran seruling spiral berguna untuk lubang buta. Jika komponen aluminium akan dirakit dan dibongkar beberapa kali, sisipan ulir sadap sendiri atau sisipan kawat harus dipertimbangkan sejak tahap desain, karena ulir aluminium memiliki ambang batas pengupasan yang terbatas.
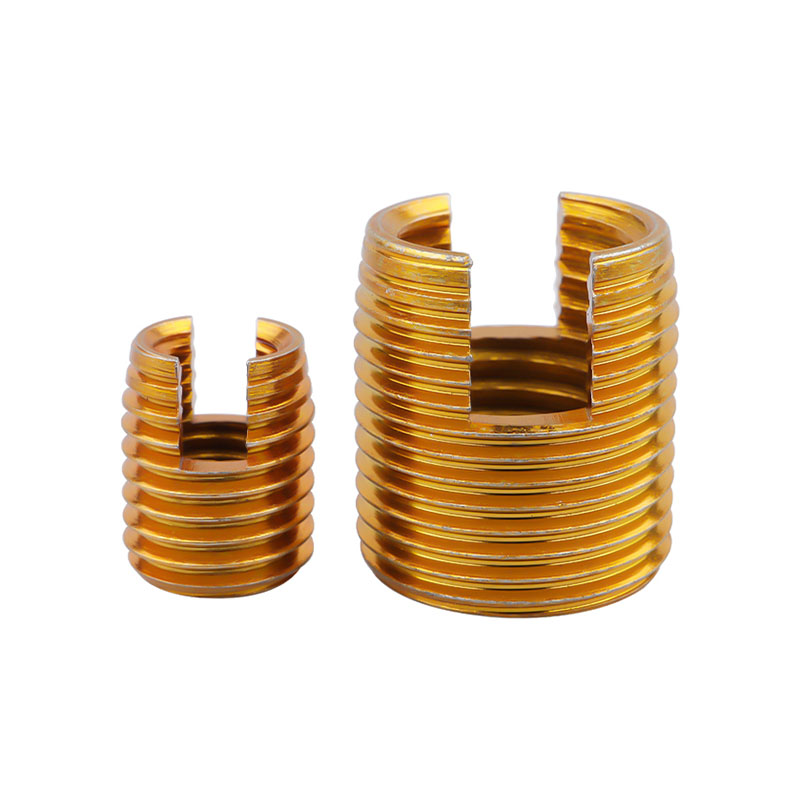 Sisipan Benang Self-Tapping Baja Karbon untuk Aluminium Sisipan ulir yang dapat disadap sendiri ini memperkuat ulir internal pada bahan lunak seperti aluminium tanpa perlu disadap terlebih dahulu, sehingga mengurangi risiko terkelupas selama perakitan dan pembongkaran berulang kali. Lihat Produk →
Pada baja paduan dan baja tahan karat, menggunakan bor berukuran 1/2 inci akan mengurangi pengikatan benang dari sekitar 76 persen menjadi 61 persen. Pengurangan ini menurunkan torsi pemotongan dan risiko pengerasan kerja. Keran harus memiliki lapisan berkinerja tinggi, dan pengoperasian harus berjalan pada kecepatan konservatif dengan banyak cairan pemotongan. Banyak toko mesin menggunakan siklus peck tach pada lubang buta untuk memecahkan chip dan membersihkan seruling.
Untuk besi cor, bor standar 31/64 inci lebih disukai karena bahannya menghasilkan serpihan halus yang tidak mudah pecah. Perhatian utama adalah menjaga agar benang tetap bersih sehingga keran tidak tergelincir pada talang. Untuk plastik, pilihannya tergantung pada ketebalan dinding dan bebannya. Bor yang lebih besar mengurangi risiko retaknya bagian tersebut, sementara sisipan ulir meningkatkan kapasitas beban dan memungkinkan perakitan berulang tanpa merusak plastik.
Kesalahan Umum Penyadapan 9/16 dan Cara Menghindarinya
Jumlah kegagalan ulir 9/16 yang mengejutkan bukan disebabkan oleh ketukan yang buruk, melainkan kesalahan pemilihan sederhana sebelum ketukan menyentuh benda kerja. Daftar di bawah ini mencakup kesalahan paling sering yang kami lihat di lingkungan produksi dan perbaikan.
- Menggunakan bor UNC untuk ketukan UNF atau sebaliknya. Keran 9/16-12 dalam lubang 33/64 inci akan memotong benang tipis dan lemah yang akan terkelupas, sedangkan keran 9/16-18 dalam lubang 31/64 inci akan macet dan putus. Konfirmasikan serinya sebelum Anda memilih bor.
- Membingungkan 16/9 dengan M14. Benang 9/16 inci memiliki diameter nominal 0,5625 inci, sedangkan M14 berukuran 0,5512 inci. Nilai pitch berbeda, sehingga ketukan 9/16-12 tidak dapat digunakan di lubang M14, meskipun bor 12,2 mm secara numerik mirip dengan 31/64 inci.
- Mengabaikan toleransi bor. Bor berukuran 31/64 inci yang sudah usang atau bermutu rendah dapat membuat lubang berukuran beberapa ribu inci, sehingga mengubah pengikatan dan melemahkan benang. Gunakan bor berkualitas dan periksa ukuran lubang pada pekerjaan penting.
- Mengetuk lubang buta tanpa membersihkan serpihan. Benang 9/16 di lubang buta memerangkap serpihan di bagian bawah, dan keran akan mengikat saat seruling terisi. Gunakan keran seruling spiral dan siklus mematuk alih-alih memaksa keran lebih dalam.
- Melewatkan cairan pemotongan pada baja tahan karat. Pekerjaan stainless mengeras dengan cepat. Tanpa cairan, permukaan menjadi lebih keras daripada keran, dan keran akan aus atau rusak dalam beberapa putaran. Gunakan pasta bertekanan tinggi atau cairan sadap khusus tahan karat.
- Menggunakan keran yang sudah usang. Keran yang telah membuat banyak lubang akan memotong benang yang terlalu besar atau tiba-tiba patah pada bagian akarnya. Lacak masa pakai keran dan ganti keran sebelum kualitas benang menurun.
Memperbaiki Benang 9/16 yang Rusak dengan Sisipan Benang
Thread 9/16 yang dilucuti tidak selalu berarti housing baru, manifold baru, atau downtime yang mahal. Jika ulir pada kepala silinder aluminium, kotak girboks, atau badan katup hidrolik rusak, sisipan ulir kawat dapat memulihkan sambungan ke kondisi andal dalam beberapa menit. Proses perbaikan menggunakan tap bor yang khusus untuk insert, bukan ukuran tap bor standar 9/16, karena insert menempati selubung ulir asli dan diperlukan ulir tap yang terlalu besar.
Urutan perbaikan standar sangatlah mudah. Pertama, bor benang lama dengan ukuran bor yang direkomendasikan oleh produsen sisipan. Kedua, ketuk lubang baru dengan keran STI khusus, yang ukurannya lebih besar dibandingkan dengan keran standar 9/16 sehingga sisipannya pas setelah pemasangan. Ketiga, gulung sisipan ke dalam lubang yang disadap menggunakan alat pemasangan. Terakhir, jika sisipannya ada baunya, putuskan setelah pemasangan. Lubang yang sudah jadi adalah ulir internal 9/16 yang sesuai dengan dimensi asli dan menerima baut yang sama.
- Bor benang yang rusak hingga diameter badan sisipan
- Ketuk lubang dengan keran STI menggunakan ukuran bor keran STI
- Pasang sisipan kawat dengan alat instalasi khusus
- Putuskan tang dan periksa benang terakhir dengan pengukur sumbat
 Pemasok Sisipan Heliks untuk Perbaikan Benang Menawarkan rangkaian sisipan kawat, pengunci kunci, dan kunci sekrup, pemasok ini memberikan solusi andal untuk memulihkan ulir yang rusak dan menangani aplikasi getaran tinggi. Lihat Produk →
Bahan sisipan dan bahan pelapis sedang dalam pelayanan. Sisipan kawat baja tahan karat adalah pilihan default untuk ketahanan dan kekuatan korosi, dan sisipan baja karbon dengan pelapisan seng adalah pilihan berbiaya lebih rendah untuk mesin dalam ruangan. Untuk aplikasi siklus tinggi atau getaran tinggi, sisipan gaya kunci sekrup dengan segmen pengunci dapat mencegah baut mundur. Sisipan pengunci kunci adalah pilihan lain ketika sisipan itu sendiri harus dikunci secara mekanis ke dalam bahan induk.
Saat Anda membeli sisipan kawat, pemasok harus menyediakan ukuran bor keran STI yang benar untuk setiap ukuran sisipan. Karena seri 9/16 UNC dan 9/16 UNF menggunakan sisipan yang berbeda, kit perbaikan harus sama persis dengan seri benang aslinya. Produsen sisipan ulir yang andal akan mendokumentasikan bor, keran, dan alat pemasangan sebagai satu paket, sehingga mengurangi risiko kesalahan perbaikan.
Memilih Keran dan Alat Pemasangan yang Tepat untuk Pekerjaan 16/9
Keran yang Anda pilih untuk pekerjaan 16/9 menentukan kualitas benang seperti halnya bor. Untuk lubang tembus UNC 9/16-12, keran titik spiral, terkadang disebut keran pistol, mendorong chip ke depan pemotongan dan merupakan pilihan tercepat. Untuk lubang buta, keran seruling spiral menarik serpihan keluar dari lubang dan mencegah pengepakan di bagian bawah. Keran seruling lurus cukup untuk lubang dangkal yang dangkal pada besi tuang tetapi tidak dapat digunakan pada serpihan panjang pada aluminium atau baja.
Pelapisan penting meskipun geometrinya benar. Keran terang yang tidak dilapisi dapat digunakan pada besi tuang dan bahan serpihan pendek. Keran berlapis TiN menangani baja paduan dan mengurangi daya rekat. Keran berlapis TiCN atau TiAlN berkinerja lebih baik pada aluminium dan baja tahan karat, karena lapisan tersebut menurunkan gesekan dan mencegah pengelasan lokal pada ujung tombak. Untuk pitch kasar 9/16-12, torsi pemotongannya relatif tinggi, sehingga pelapisan yang tepat dan ujung tombak yang tajam sangat penting untuk mendapatkan hasil yang konsisten.
Kecepatan potong harus konservatif. Pada baja paduan, kecepatan permukaan sekitar 30 hingga 50 SFM merupakan titik awal yang aman untuk penyadapan tangan, sedangkan aluminium dapat disadap pada kecepatan lebih tinggi dengan penahan keran yang kaku. Kuncinya adalah menjaga agar umpan tetap sinkron dengan ujung keran sehingga keran tidak berfungsi sebagai alat pemotong saat dikompresi. Penggunaan penahan keran atau kepala penyadap dengan perlindungan torsi yang sesuai dapat mencegah kerusakan, khususnya pada lubang buta.
Jika Anda masih membandingkan metode, panduan kami tentang cara memilih ketukan utas menjelaskan perbedaan keran seruling lurus, titik spiral, dan keran seruling spiral secara lebih mendalam, termasuk batasan praktis masing-masing geometri.
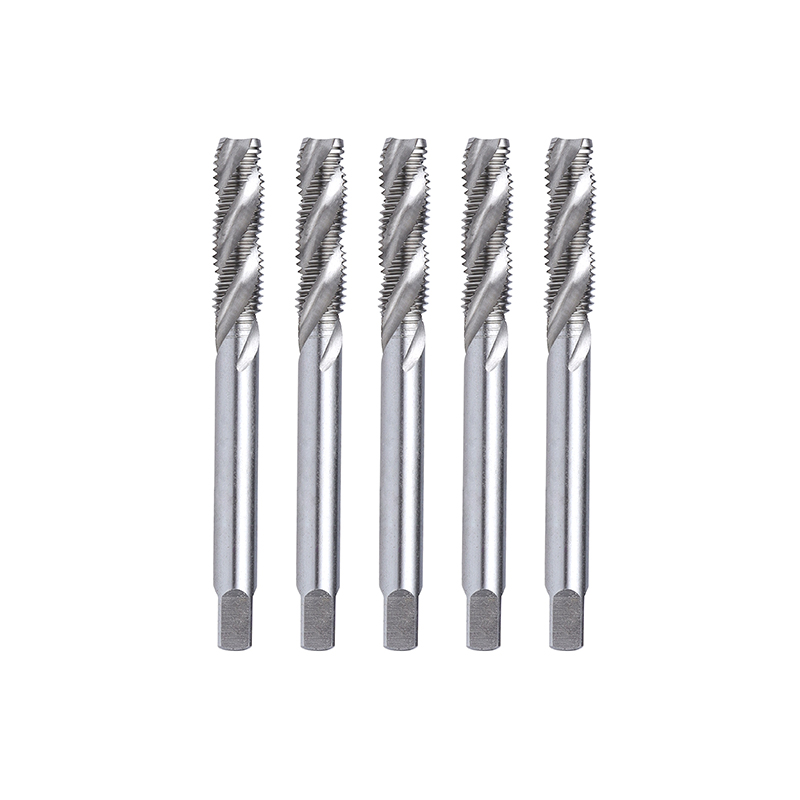 Keran Benang Spiral untuk Pembuatan Lubang Dalam Dengan seruling heliks untuk evakuasi chip yang efisien, keran ini mengurangi risiko penyumbatan dan kerusakan, menjadikannya ideal untuk lubang dalam, logam keras, dan produksi massal otomatis. Lihat Produk →
Untuk pemasangan sisipan ulir, alat pemasangan sama pentingnya dengan sisipan. Alat pemasangan yang berukuran tepat akan memutar sisipan ke dalam lubang dengan tegangan yang tepat, sehingga mencegah sisipan mengembang atau terdistorsi. Alat ekstraksi tersedia ketika sisipan harus dilepas untuk pengerjaan ulang. Aksesori ini harus berasal dari pemasok yang sama dengan sisipannya untuk menjamin rangkaian produk yang cocok.
Panduan dan Sumber Daya Terkait
Jika Anda perlu memverifikasi spesifikasi atau mengevaluasi pemasok spesialis untuk keran, sisipan ulir, dan alat pemasangan, sumber daya berikut menghubungkan Anda dengan latar belakang teknik pabrikan dan pengalaman produk.
Pertanyaan Yang Sering Diajukan Tentang Ukuran Bor Keran 9/16
Berapa ukuran tap bor untuk ulir UNC 9/16-12?Gunakan bor 31/64 inci, yang setara dengan 0,4844 inci atau sekitar 12,3 mm. Bor ini menghasilkan sekitar 75 persen pengikatan ulir pada baja dan merupakan nilai yang tercetak pada bagan bor tap standar untuk ulir kasar UNC 9/16-12. |
Berapa ukuran tap bor untuk ulir UNF 9/16-18?Gunakan bor berukuran 33/64 inci, yang setara dengan 0,5156 inci atau sekitar 13,1 mm. Nada yang halus akan meninggalkan lubang yang lebih besar, sehingga menurunkan torsi sadapan dan menghasilkan ulir yang lebih dangkal namun tahan getaran. |
Bisakah saya menggunakan mata bor 1/2 inci untuk menyadap benang 9/16-12?Secara teknis ya, tetapi hanya jika Anda ingin mengurangi keterlibatan thread. Bor berukuran 1/2 inci menghasilkan keterlibatan sekitar 61 persen, bukan standar 75 persen, yang berguna pada baja tahan karat atau baja paduan yang diperkeras. Untuk pekerjaan umum, bor 31/64 inci adalah pilihan yang lebih aman. |
Berapa bor setara metrik untuk ulir 9/16?Ukuran benang metrik terdekat adalah M14. Ulir M14 x 2.0 menggunakan bor 12,2 mm, dan ulir M14 x 1,5 menggunakan bor 12,7 mm. Ini mendekati nilai imperial 9/16 tetapi benangnya sendiri tidak dapat dipertukarkan. |
Apakah thread 9/16-12 UNC dan M14 x 2.0 sama?9/16-12 UNC memiliki diameter nominal 0,5625 inci (14,2875 mm) dan pitch 12 TPI, sedangkan M14 x 2.0 memiliki diameter nominal 14 mm dan pitch 2 mm. Diameternya hampir sama, tetapi tinggi nada dan bentuk ulirnya berbeda, sehingga keran dan bautnya tidak bisa diganti. |
Apa arti keterlibatan thread 75 persen untuk ketukan 16/9?Artinya, ulir internal menempati 75 persen dari kedalaman ulir penuh teoretis. Ini adalah kompromi industri antara kekuatan ulir dan torsi sadapan. Benang 75 persen membawa beban hampir penuh dari benang 100 persen namun memerlukan gaya pemotongan yang jauh lebih sedikit. |
Keran mana yang harus saya gunakan untuk lubang buta UNC 16/9/12?Gunakan keran seruling spiral, yang akan menarik serpihan keluar dari lubang saat dipotong. Untuk lubang tembus, keran titik spiral lebih cepat karena mendorong kepingan di depan keran. Selalu gunakan cairan sadap yang sesuai dengan bahan dasarnya. |
Bagaimana cara memperbaiki utas 9/16 yang terkelupas?Bor benang yang rusak sesuai diameter yang direkomendasikan pabrikan sisipan, ketuk lubang dengan keran STI, dan pasang sisipan benang kawat menggunakan alat pemasangan yang tepat. Keran STI berukuran terlalu besar dibandingkan dengan keran standar 9/16, sehingga baut asli masih terpasang setelah sisipan dipasang. |
Ringkasan Keputusan Akhir untuk Pekerjaan Penyadapan 16/9 Anda
Memilih ukuran bor keran 9/16 yang benar adalah perbedaan antara ulir yang bersih dan andal dengan keran yang rusak atau lubang yang terkelupas. Untuk sebagian besar pekerjaan, 31/64 inci untuk 9/16-12 UNC dan 33/64 inci untuk 9/16-18 UNF adalah angka yang perlu diingat. Bila material memerlukan pengikatan yang lebih rendah, pindah ke bor 1/2 inci untuk seri kasar, namun konfirmasikan persyaratan penerapannya terlebih dahulu. Benang metrik M14 adalah tetangga dekat, tetapi bukan pengganti 16/9.
Untuk tim pengadaan dan teknik, bekerja sama dengan produsen spesialis juga mengurangi risiko kesalahan spesifikasi. Dongtai Jinzhize Metal Products Co., Ltd. adalah produsen dan pemasok sisipan ulir profesional yang memproduksi sisipan ulir kawat, sisipan sadap sendiri, sisipan pengunci kunci, mur konversi ulir internal-eksternal, sumbat oli, serta keran dan alat pemasangan yang menyertainya. Pembeli grosir yang membutuhkan kualitas yang konsisten pada pesanan dalam jumlah besar dapat memperoleh solusi penyadapan dan perbaikan yang lengkap sebagai sistem yang cocok daripada merakit perkakas dari beberapa vendor.
Gunakan bagan bor keran standar sebagai titik awal, sesuaikan dengan material dan kondisi servis, verifikasi seri ulir pada gambar, dan lengkapi operator Anda dengan keran dan cairan pemotongan berkualitas. Ulir 9/16 adalah sambungan yang andal dan hemat biaya jika lubang dibor dengan benar untuk pertama kalinya.


