


Sebuah gambar mendarat di bangku masinis. Keterangan tersebut bertuliskan "303 tahan karat" untuk sumbat penguras oli berulir kecil dan sekumpulan sisipan yang dapat disadap sendiri. Tidak ada yang bertanya apakah bagian tersebut akan cukup kuat, karena kekuatan tidak pernah menjadi alasan pemilihan nilai. Bagian tersebut dipilih karena mesin sekrup harus memutar ribuan bagian tersebut per shift dengan serpihan yang mudah pecah, dan karena komponen akhir masih harus bertahan bertahun-tahun dalam kelembapan, semprotan garam jalan, dan kelembapan bengkel. Pertukaran tersebut persis seperti yang digambarkan oleh sifat material baja tahan karat 303: tingkat austenitik yang dirancang untuk pemesinan terlebih dahulu dan ketahanan terhadap korosi di urutan kedua.
Versi singkatnya, sebelum detailnya: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) adalah baja tahan karat austenitik kromium-nikel tipe 18/8 dengan penambahan sulfur 0,15 hingga 0,35 persen yang sengaja ditambahkan untuk memecahkan serpihan. Ia tidak dapat dikeraskan dengan perlakuan panas, ia pada dasarnya bersifat non-magnetik dalam kondisi anil, kekuatan tariknya yang dianil berada pada kisaran 500 hingga 700 MPa, dan ketahanan terhadap korosi secara umum mendekati 304. Satu-satunya hal yang jelas tertinggal adalah ketahanan terhadap lubang klorida, karena inklusi mangan sulfida yang sama yang membuatnya menjadi mesin yang begitu indah juga merupakan benda pertama yang larut dalam lingkungan yang agresif.
Artikel ini membahas komposisi, data mekanis dan fisik, kemampuan mesin, perilaku korosi, batas panas dan pengelasan, logika pemilihan, dan pemeriksaan sumber yang mendasari jawaban singkat tersebut. Buku ini ditulis untuk para insinyur, pembeli, dan staf mutu yang harus menentukan pilihan material berdasarkan gambar atau pesanan pembelian, bukan berdasarkan buku teks.
Kesimpulan utama: Baja tahan karat 303 adalah jenis austenitik pemesinan bebas yang menukar ketahanan lubang klorida dengan salah satu kecepatan pemesinan tertinggi dibandingkan baja tahan karat apa pun, itulah sebabnya baja ini mendominasi bagian-bagian yang dikerjakan dengan sekrup seperti sisipan ulir, adaptor, dan sumbat pembuangan.
Sekilas tentang 303 Sifat Bahan Baja Tahan Karat
Sebelum mendalami nilai individual, ada baiknya melihat keseluruhan nilai dalam satu tampilan. Tabel di bawah ini merangkum sifat material baja tahan karat 303 utama yang muncul di sebagian besar sertifikat material dan lembar data, beserta konsekuensi praktis dari masing-masing properti di lantai pabrik.
| Properti | Nilai khas | Apa artinya bagi komponen berulir |
|---|---|---|
| Keluarga kelas | Austenitik, kromium-nikel | Tidak dapat dikeraskan dengan perlakuan panas; kekuatan berasal dari kerja dingin |
| Penunjukan UNS/EN | S30300 / 1.4305 | Dapat dipertukarkan pada sebagian besar gambar dengan AISI 303 dan X8CrNiS18-9 |
| Kekuatan tarik (anil) | 500 hingga 700 MPa | Memadai untuk sisipan dan sumbat yang dibebani geser dan kompresi |
| kekuatan luluh 0,2 persen (anil) | 190 hingga 260 MPa | Hasil yang rendah mendorong kebutuhan akan keterlibatan thread yang banyak |
| Perpanjangan | 35 hingga 50 persen | Daktilitas yang baik, sehingga benang tergulung dan berubah bentuk, bukannya retak |
| Kekerasan (anil) | 160 hingga 200 HB | Dapat dikerjakan dengan perkakas karbida standar pada kecepatan permukaan tinggi |
| Kemampuan mesin relatif | Sekitar 78 persen dari B1112 | Kira-kira 1,7 kali lebih cepat untuk memotong dibandingkan 304 |
| Perilaku magnetis | Pada dasarnya non-magnetik saat dianil | Sedikit daya tarik setelah pengerjaan dingin atau penggulungan benang |
| Ketahanan lubang klorida | Lebih rendah dari 304 dan jauh lebih rendah dari 316 | Hindari paparan laut, bahan kimia, dan penghilangan lapisan es yang berlebihan |
Kesimpulan utama: jika spesifikasi hanya mengatakan "tahan karat", 303 dan 304 tidak dapat dipertukarkan dalam lingkungan klorida, meskipun keduanya terlihat identik di rak.
Komposisi Kimia dan Penunjukan Kelas
Paduan 303 adalah modifikasi pemesinan bebas dari keluarga austenitik 18/8. Bahan kimia dasarnya adalah 304 dengan penambahan belerang atau selenium yang terkontrol, dan batas karbon dan fosfor yang sedikit dilonggarkan yang mencerminkan realitas produksi batangan bervolume tinggi daripada upaya apa pun untuk meningkatkan kinerja korosi.
| Elemen | Jangkauan | Peran di kelas |
|---|---|---|
| Karbon (C) | 0,15 maks | Dibatasi untuk membatasi pembentukan kromium karbida di sepanjang batas butir |
| Silikon (Si) | 1,00 maks | Deoksidasi selama peleburan; tingkat sisa sedikit mempengaruhi kemampuan mesin |
| Mangan (Mn) | 2,00 maks | Bergabung dengan belerang untuk membentuk inklusi mangan sulfida yang memecahkan serpihan |
| Fosfor (P) | 0,20 maks | Tunjangan lebih tinggi dari 304; berkontribusi sedikit terhadap kerapuhan chip |
| Belerang (S) | 0,15 hingga 0,35 | Penambahan yang menentukan; menciptakan takik internal yang memperpendek chip |
| Kromium (Cr) | 17,0 hingga 19,0 | Membentuk film oksida pasif yang memberikan ketahanan terhadap korosi |
| Nikel (Ni) | 8,0 hingga 10,0 | Menstabilkan struktur austenitik dan memberikan keuletan dan ketangguhan |
| Molibdenum (Mo) | 0,60 maks (opsional) | Tidak sengaja ditambahkan; ketidakhadiran itulah yang memisahkan 303 dari 316 |
Kandungan sulfur adalah angka terpenting dalam tabel tersebut, dan juga merupakan angka yang paling sering salah disebutkan. Panas pada mesin belerang 0,15 persen terasa lebih buruk daripada panas pada 0,30 persen, namun keduanya sepenuhnya sesuai dengan spesifikasi 303. Untuk bengkel mesin sekrup yang memproduksi jutaan sisipan kecil per tahun, penyebaran tersebut berarti perubahan pahat, waktu siklus, dan tingkat kerusakan.
Varian selenium dan tembaga
Dua varian muncul secara teratur pada gambar dan tidak boleh dianggap identik dengan standar 303:
- 303Se (UNS S30323) - Selenium menggantikan belerang sebagai tambahan pemesinan bebas. Kontrol chip baik dan permukaan akhir sering kali lebih baik, namun indeks machinability sedikit lebih rendah dibandingkan sulfur-bearing 303. Alasan utama untuk memilihnya adalah peningkatan kemampuan formabilitas panas dan dingin, dan ketahanan korosi yang sedikit lebih baik karena inklusi selenium kurang agresif sebagai inisiator lubang dibandingkan sulfida.
- 303Cu - varian bantalan tembaga yang digunakan di mana diperlukan peningkatan cold heading atau kinerja korosi yang sedikit lebih baik. Hal ini biasa terjadi pada stok pengikat dan kawat untuk bagian yang dibentuk dingin.
- 303Sulf dan generik 303 - sebutan komersial yang harus selalu dikaitkan dengan kisaran kimia tertulis dan sertifikat, karena "303" saja tidak menentukan kandungan sulfur, sifat kekerasan atau kondisi pengiriman.
Nilai setara yang perlu diketahui saat meninjau dokumentasi impor mencakup AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 dan GB/T Y1Cr18Ni9. Dalam praktiknya, pemasok di Asia, Eropa, atau Amerika Utara semuanya akan mengutip kelompok yang sama, namun format sertifikat dan cakupan pengujiannya berbeda, sehingga pesanan pembelian perlu menyatakan standar mana yang berlaku.
Kesimpulan utama: sulfur antara 0,15 dan 0,35 persen adalah faktor yang membuat mesin 303 berfungsi dengan baik, namun hal yang tepat di dalam jendela tersebut adalah variabel pembelian yang harus ditentukan untuk pekerjaan bervolume tinggi.
Sifat Mekanik Baja Tahan Karat 303
Data mekanis untuk 303 selalu bergantung pada kondisi, dan di sinilah sebagian besar kesalahan spesifikasi terjadi. Lembar data yang dikutip untuk batangan anil terlihat lemah di samping lembar data yang dikutip untuk batangan yang ditarik dingin dengan kualitas yang sama, dan keduanya benar. Alasannya adalah 303 bersifat austenitik dan tidak dapat diperkuat dengan quenching atau tempering. Satu-satunya tuas yang tersedia adalah pengerjaan dingin, diterapkan baik sebagai gambar batang sebelum pemesinan atau sebagai penggulungan dan pembentukan benang setelahnya.
| Properti | Batangan anil | Batangan yang ditarik dingin atau digulung |
|---|---|---|
| Kekuatan tarik | 500 hingga 700 MPa | 690 hingga 860 MPa |
| kekuatan luluh 0,2 persen | 190 hingga 260 MPa | 450 hingga 700 MPa |
| Perpanjangan in 50 mm | 35 hingga 50 persen | 10 hingga 25 persen |
| Pengurangan luas | Sekitar 50 persen | Sekitar 35 persen |
| Kekerasan | 160 hingga 200 HB | 230 hingga 320 HB |
| Modulus elastisitas | 193 hingga 200 IPK | 193 hingga 200 IPK |
| rasio Poisson | 0.30 | 0.30 |
Dua konsekuensi mengikuti dari tabel itu. Pertama, rasio hasil terhadap tarik dari anil 303 rendah, sekitar 0,35 hingga 0,45, yang berarti material mengalami deformasi yang nyata sebelum patah. Untuk sisipan ulir atau mur konversi, keuletan tersebut sangat membantu: sisi ulir dapat menyesuaikan diri dengan ulir kawin yang sedikit tidak sempurna daripada retak. Kedua, keuletan yang sama berarti benang dapat ditarik keluar dari bahan induk yang lunak jauh sebelum sisipannya sendiri rusak, sehingga kekuatan bahan induk dan panjang benang yang terikat biasanya menentukan sambungan.
Kekuatan versus keterlibatan, bukan kekuatan saja
Kesalahan umum dalam housing aluminium adalah menentukan sisipan yang lebih kuat daripada pengikatan yang lebih banyak. Jika sisipan tahan karat 303 dipasang pada bos aluminium cetak dengan hanya empat ulir yang terpasang, aluminium akan terpotong terlebih dahulu, apa pun tingkat sisipannya. Aturan keterlibatan praktis yang berlaku dalam produksi adalah:
- Untuk induk baja dan besi tuang, targetkan setidaknya 1,0 hingga 1,5 kali diameter nominal ulir yang terpasang.
- Untuk induk aluminium dan magnesium, targetkan 2,0 kali diameter nominal atau gunakan pengunci kunci atau sisipan tiga lubang yang dirancang untuk menyebarkan beban.
- Untuk plastik dan komposit, beban dibawa oleh sisipan yang diikat atau dibentuk, bukan oleh pengikatan benang, dan peran 303 terbatas pada bentuk benang internal.
- Jika terdapat getaran, tentukan sisipan kawat pengunci sekrup atau patch pengunci daripada hanya mengandalkan torsi saja.
Kinerja kelelahan mengikuti logika yang sama. Batas daya tahan 303 yang dianil dalam pembengkokan berputar berada jauh di bawah batas ketahanan batang pengerjaan dingin, dan pada sambungan berulir, umur kelelahan didominasi oleh takik pada ulir yang pertama kali dipasang. Menggulung benang setelah pemesinan akan meninggalkan tegangan sisa tekan pada akar dan meningkatkan umur kelelahan secara signifikan dibandingkan dengan pemotongan, yang merupakan salah satu alasan penggulungan benang tetap menjadi standar untuk pengencang tahan karat bervolume tinggi.
Kesimpulan utama: 303 tidak dapat diberi perlakuan panas, sehingga persyaratan kekuatan apa pun di atas sekitar 700 MPa harus dipenuhi dengan menentukan temper dingin dan menerima keuletan yang lebih rendah.
Sifat Fisik dan Termal Baja Tahan Karat 303
Data fisik lebih penting daripada yang diharapkan sebagian besar desainer, terutama pada perangkat yang menggunakan siklus suhu. Sisipan tahan karat pada wadah aluminium memuai dengan kecepatan yang berbeda dari logam induknya, dan perubahan beban awal yang diakibatkannya sering kali menyebabkan sambungan menjadi longgar, bukan hanya getaran.
| Properti | Nilai khas | Implikasi desain |
|---|---|---|
| Kepadatan | 7,9 gram/cm3 | Massa komponen mendekati baja karbon untuk geometri yang sama |
| Kisaran leleh | 1400 hingga 1420 °C | Jauh di atas suhu layanan otomotif atau ruang angkasa |
| Panas spesifik | Sekitar 500 J/kg·K | Lambat terhadap panas dan lambat untuk mendingin dibandingkan dengan aluminium |
| Konduktivitas termal pada 100 °C | Sekitar 16,2 W/m·K | Pembuangan panas yang buruk, sehingga cairan pemotongan tetap mengalir selama pemesinan |
| Resistivitas listrik | Sekitar 0,72 mikro-ohm meter | Bukan bahan pilihan untuk jalur konduktif |
| Ekspansi termal, 20 hingga 100 °C | Sekitar 17,3 x 10⁻⁶ per K | Lebih rendah dari aluminium sekitar 23, yang mengubah preload saat panas |
| Permeabilitas magnetik relatif | Sekitar 1,02 anil, hingga sekitar 3 saat pengerjaan dingin | Verifikasi persyaratan kemagnetan terhadap sifat sebenarnya |
| Modulus elastisitas | 193 hingga 200 IPK | Lebih kaku dari aluminium, sehingga pembagian beban lebih menguntungkan sisipan |
Perilaku magnetis patut mendapat perhatian khusus. Banyak pelanggan menolak komponen tahan karat karena ada magnet yang menempel padanya. Pada 303, gaya tarik-menarik yang lemah adalah normal dan diperkirakan terjadi setelah penarikan dingin, penggulungan benang, atau pemesinan berat, karena operasi tersebut mengubah sebagian austenit menjadi martensit. Bagian 303 yang dianil sepenuhnya dan bebas tegangan akan menunjukkan permeabilitas mendekati 1,02, sedangkan bagian yang dibentuk sangat dingin dapat menunjukkan permeabilitas beberapa kali lipat. Jika suatu spesifikasi menuntut perilaku non-magnetik, persyaratan tersebut harus ditulis berdasarkan kondisi akhir, bukan bahan mentahnya.
Angka ekspansi termal juga menjelaskan masalah lapangan praktis. Saat steker tahan karat dipasang di wadah aluminium dan rakitan memanas, aluminium tumbuh lebih cepat. Jika sumbat ditorsi hingga mencapai nilai yang diasumsikan pada rumah baja, beban awal dapat turun dan sambungan dapat merembes. Dalam aplikasi suhu tinggi, torsi awal yang sedikit lebih tinggi, mesin cuci penyegel dengan kompresi terkontrol, atau penyegel ulir yang diberi peringkat untuk kisaran suhu biasanya memecahkan masalah dengan lebih andal dibandingkan dengan mengganti grade.
Kesimpulan utama: sedikit magnet pada bagian 303 yang sudah jadi adalah normal dan tidak menunjukkan nilai yang salah; periksa persyaratan permeabilitas terhadap kondisi kerja dingin.
Machinability: Properti yang Menjual 303
Kemampuan mesin biasanya dinyatakan sebagai indeks, dimana baja karbon B1112 yang dapat dipotong bebas ditetapkan sebesar 100 persen. Indeks ini bukan merupakan konstanta laboratorium; ini adalah konvensi industri yang mencerminkan kecepatan pemotongan yang dapat dicapai untuk masa pakai alat yang wajar. Hal ini masih menjawab pertanyaan yang ditanyakan oleh setiap perencana produksi, yaitu berapa banyak komponen per jam yang akan dihasilkan suatu grade tertentu sebelum keausan pahat memaksa perubahan. Tiga hal yang mendorong indeks untuk kualitas baja tahan karat: sifat kimia dari inklusi, laju pengerasan kerja matriks austenitik, dan konduktivitas termal, yang menentukan berapa banyak panas yang harus diserap alat tersebut. Inklusi mangan sulfida di 303 bertindak sebagai penambah tegangan internal, sehingga chip tersebut pecah menjadi segmen-segmen pendek alih-alih membentuk sarang burung yang panjang dan kusut di sekitar alat. Perilaku tunggal tersebut memungkinkan kecepatan permukaan yang lebih tinggi, pengumpanan yang lebih berat, dan intervensi operator yang lebih sedikit. Bagan di bawah ini menempatkan 303 di samping nilai umum lainnya yang menggunakan indeks yang sama.
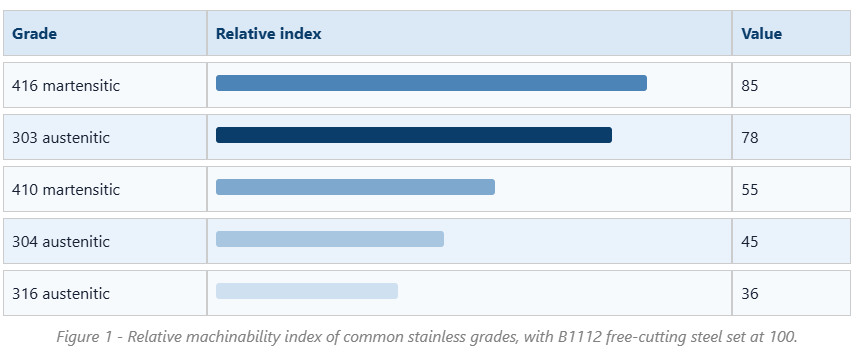
Kesenjangan antara 303 dan 304 adalah satu-satunya fakta yang paling signifikan secara komersial dalam artikel ini. Dengan indeks 78 berbanding 45, 303 memindahkan material lebih cepat, menghasilkan chip yang lebih pendek, dan menghasilkan pergantian pahat yang jauh lebih sedikit per shift. Pada mesin sekrup multi-spindel yang menjalankan komponen-komponen kecil, perbedaan tersebut sering kali menentukan apakah suatu pekerjaan menguntungkan. Hal ini juga menjelaskan mengapa hampir setiap komponen ulir stainless kecil yang ada di pasaran, mulai dari blanko sisipan kawat hingga sumbat pembuangan, disebutkan dalam 303 secara default kecuali pelanggan meminta sesuatu yang lain.
Keuntungannya tidak terbatas, dan disertai dengan hukuman yang nyata. Inklusi sulfida mengurangi ketahanan terhadap korosi, seperti yang akan dibahas nanti, dan juga membuat material kurang cocok untuk pengelasan karena belerang menyebabkan keretakan panas. Hasil akhir permukaan bisa sangat baik, namun jika perlakuan asam pasif mengikuti pemesinan, inklusi dapat meninggalkan lubang mikroskopis yang terlihat seperti cacat jika diperbesar. Keausan perkakas lebih baik dari 304 tetapi masih jauh dari baja karbon, jadi grade karbida dengan substrat keras dan lapisan PVD adalah pilihan yang umum. Tekanan cairan pendingin penting karena 303 menghantarkan panas dengan buruk; cairan pendingin through-tool bertekanan tinggi menjaga ujung tombak tetap di bawah suhu di mana tepian yang menumpuk mulai terbentuk.
Parameter awal yang umum untuk pembubutan 303 anil dengan karbida berlapis adalah kecepatan permukaan sekitar 150 hingga 200 meter per menit dan umpan 0,10 hingga 0,25 milimeter per putaran, dengan angka pastinya disesuaikan dengan kedalaman pemotongan dan kekakuan. Perkakas baja berkecepatan tinggi masih digunakan untuk penyadapan berdiameter kecil dan perkakas cetakan, namun dengan kecepatan yang jauh lebih rendah, biasanya 25 hingga 40 meter per menit. Penyadapan adalah operasi yang membuat 303 mendapatkan reputasinya, karena chip pendek lebih mudah membersihkan seruling dibandingkan chip berserabut yang diproduksi oleh 304, yang secara drastis mengurangi kerusakan tap di lubang buta.
Poin praktis lainnya adalah konsistensi. Karena kisaran sulfurnya luas, dua pemanas yang memenuhi standar 303 dapat berperilaku berbeda. Bengkel yang menjalankan pekerjaan bervolume tinggi harus meminta pabrik atau produsen komponen untuk menahan penambahan mesin bebas pada separuh atas kisaran jika waktu siklus dan masa pakai alat sangat penting. Jika penyelesaian permukaan atau sifat mampu bentuk lebih penting, varian yang mengandung sulfur lebih rendah atau varian yang mengandung selenium adalah pilihan yang lebih baik.
Terakhir, machinability bukan hanya soal kecepatan. Ini juga tentang biaya skrap, deburring, dan inspeksi. Nilai pemotongan bebas menghasilkan gerinda yang lebih kecil, komponen yang stabil secara dimensi, dan pengukuran ulir yang lebih dapat diprediksi, sehingga mengurangi jumlah komponen yang ditolak pada pemeriksaan akhir. Pada komponen dengan beberapa ulir, lubang silang, dan permukaan penyegelan, penghematan sekunder tersebut dapat melebihi penghematan waktu siklus.
Perlu diingat bahwa indeks pada bagan mengasumsikan serangkaian kondisi referensi tertentu, biasanya pembubutan satu titik dengan perkakas karbida dan kriteria umur pahat yang tetap. Mengubah operasi sedikit mengubah peringkat. Pengeboran, misalnya, lebih sensitif terhadap evakuasi kepingan dibandingkan pembubutan, sehingga keuntungan relatif 303 dibandingkan 304 bahkan lebih besar dalam pengeboran dan penyadapan lubang dalam dibandingkan yang ditunjukkan oleh indeks saja.
Kesimpulan utama: 303 ada karena indeks kemampuan mesinnya sekitar 78, dan setiap keputusan untuk beralih ke 304 atau 316 karena alasan korosi harus diperhitungkan dengan peningkatan waktu siklus sebesar 40 persen atau lebih.
Ketahanan Korosi Baja Tahan Karat 303
Di atmosfer pedesaan dan dalam ruangan yang bersih, kinerja 303 mendekati 304 dan akan mempertahankan permukaan cerah selama bertahun-tahun. Air bersih, deterjen ringan, banyak lingkungan yang bersentuhan dengan makanan yang tidak banyak mengandung klorida, dan sebagian besar kondisi di bawah kap otomotif dengan kelembapan sesekali, semuanya dapat diterima. Masalahnya dimulai ketika klorida hadir dalam konsentrasi yang berarti.
Mekanismenya sangat mudah. Inklusi mangan sulfida mengganggu lapisan oksida kromium pasif. Dengan adanya ion klorida, inklusi tersebut akan larut secara istimewa, sehingga menciptakan celah mikro dimana bahan kimia lokal berubah menjadi asam dan kekurangan oksigen. Ketika sebuah lubang dimulai, lubang tersebut menyebar karena bagian dalam lubang menjadi anoda dan permukaan sekitarnya bertindak sebagai katoda besar. Inilah sebabnya mengapa suku cadang 303 dapat terlihat bersih selama dua tahun di pabrik di daratan dan kemudian menunjukkan lubang dalam beberapa bulan jika suku cadang yang sama dipasang di dekat lokasi pantai atau terkena garam penghilang lapisan es.
Ketahanan pitting sering dibandingkan dengan menggunakan angka ekuivalen ketahanan pitting, yang dihitung dari kandungan kromium, molibdenum, dan nitrogen. Untuk 303 tidak ada molibdenum atau nitrogen yang disengaja, sehingga nilainya berada di kisaran 17 hingga 19, serupa dengan 304 tetapi dengan kepadatan lokasi inisiasi yang jauh lebih tinggi. Kelas 316 menambahkan molibdenum dan mencapai sekitar 24 hingga 26, itulah sebabnya ia tetap menjadi standar untuk layanan kelautan dan kimia.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Setara dengan resistensi pitting | Sekitar 17 hingga 19 | Sekitar 18 hingga 19 | Sekitar 24 hingga 26 |
| Situs inisiasi lubang | Tinggi, dari inklusi sulfida | Rendah | Sangat rendah |
| Kemampuan mesin relatif | Sekitar 78 | Sekitar 45 | Sekitar 36 |
| Paparan laut atau pesisir | Tidak direkomendasikan | Terbatas | Direkomendasikan |
| Kemampuan las | Risiko retak yang buruk dan panas | Bagus | Bagus |
| Penggunaan bagian berulir yang khas | Sisipan, adaptor, sumbat pembuangan | Pengencang dan sisipan umum | Perlengkapan kelautan dan proses |
Ada satu mitigasi yang perlu diketahui. Pasifasi dalam asam sitrat atau asam nitrat setelah pemesinan menghilangkan besi bebas dan kontaminasi permukaan, dan ini sedikit meningkatkan kinerja 303 dengan membersihkan inklusi terluar. Ini tidak mengubah sebagian besar bahan kimia dan tidak akan menyelamatkan bagian yang digunakan di lingkungan kaya klorida. Pemolesan elektro melangkah lebih jauh dengan menghilangkan seluruh lapisan permukaan tipis, yang meningkatkan penampilan dan ketahanan inisiasi, namun sekali lagi manfaatnya terbatas pada kulit.
Untuk sumbat pembuangan dan komponen penyegel lainnya, lingkungan biasanya kurang agresif dibandingkan yang terlihat. Oli mesin, cairan transmisi, dan cairan pendingin biasanya tidak mengandung klorida, dan businya terlihat seperti bagian dalam wadah daripada zona percikan. Itulah sebabnya sumbat oli tahan karat 303/304/316 biasanya ditawarkan sebagai satu kesatuan, sehingga pembeli dapat mencocokkan tingkat paparan daripada memilih opsi yang paling mahal.
Aturan pemilihan yang masuk akal adalah dengan menggunakan 303 ketika komponen dikerjakan dalam volume tinggi dan lingkungan ramah lingkungan, beralih ke 304 di mana terdapat kemungkinan paparan klorida dan korosi sedang, dan beralih ke 316 di mana komponen tersebut akan terkena garam, udara laut, atau bahan kimia proses. Sebaliknya, memilih 316 untuk aplikasi kering dalam ruangan, menambah biaya tanpa manfaat yang terukur.
Kesimpulan utama: 303 adalah pilihan yang baik untuk layanan di dalam ruangan, berminyak, dan agak lembab, namun tidak boleh ditentukan untuk lingkungan pesisir, laut, atau kaya klorida di mana pitting dimulai pada inklusi sulfida.
Tahan Panas, Perlakuan Panas dan Perilaku Pengelasan
Lembar data umumnya menyatakan bahwa 303 tahan terhadap oksidasi ketika terpapar sebentar-sebentar hingga sekitar 760 °C dan dalam layanan terus menerus hingga sekitar 870 °C. Angka-angka tersebut menggambarkan pembentukan kerak oksida, bukan kesesuaian struktural. Penambahan sulfur yang membuat grade ini dapat dikerjakan dengan mesin juga menjadi alasan mengapa grade ini bukan pilihan yang baik untuk pengerjaan pada suhu tinggi, karena sulfida dapat menyebabkan penggetasan dan mempercepat serangan pada batas butir.
Fakta perlakuan panas itu penting
- 303 tidak dapat dikeraskan dengan perlakuan panas. Persyaratan kekerasan apa pun harus dipenuhi melalui pengerjaan dingin, bukan melalui pendinginan atau penuaan.
- Annealing dilakukan pada kisaran suhu sekitar 1010 hingga 1120 °C diikuti dengan pendinginan cepat, dan tujuannya adalah untuk melunakkan material yang dikerjakan dengan dingin dan mengembalikan keuletan, bukan untuk meningkatkan kekuatan.
- Pelepasan tegangan pada komponen mesin biasanya dilakukan pada suhu sekitar 350 hingga 400 °C. Kisaran ini sengaja dipilih agar berada di bawah jendela sensitisasi dimana kromium karbida terbentuk pada batas butir.
- Paparan dalam waktu lama antara suhu sekitar 425 dan 815 °C harus dihindari, karena pengendapan kromium karbida menghilangkan kromium dari matriks di sekitarnya dan meninggalkan pita yang rentan korosi.
Pengelasan adalah titik lemahnya
303 umumnya dianggap tidak cocok untuk pengelasan. Belerang menurunkan kisaran suhu pemadatan dan menyebabkan keretakan panas pada manik las, dan juga meningkatkan porositas. Jika suatu desain memerlukan pengelasan, pendekatan yang biasa dilakukan adalah mengganti komponen ke 304 atau 316, atau ke kombinasi pengisi dan basa rendah sulfur. Jika bagian 303 benar-benar harus disambung, pengelasan harus dibatasi pada proses masukan panas rendah dengan pengisi 308L, diikuti dengan anil dan pengawetan penuh, namun ketahanan korosi pada las dan zona yang terkena panas akan lebih rendah dibandingkan logam induk.
Pembentukan dingin dan menyakitkan
Pengerjaan dingin 303 dimungkinkan tetapi terbatas. Tingkat pengerasan kerja tinggi, mirip dengan tingkat austenitik lainnya, sehingga operasi pembentukan yang parah seperti penarikan dalam atau pos dingin yang berat biasanya dilakukan di 303Se atau di 304 daripada di 303 yang mengandung sulfur. Sebaliknya, penggulungan benang sangat cocok untuk 303 dan merupakan cara standar untuk menghasilkan benang berkekuatan tinggi pada sisipan dan pengencang kecil.
Galling adalah karakteristik austenitik lain yang perlu direncanakan. Ketika dua permukaan baja tahan karat dengan kekerasan yang sama bergesekan di bawah tekanan, keduanya dapat mengelas dingin secara lokal dan robek, itulah sebabnya mur tahan karat terkadang tersangkut pada baut tahan karat. Pada rakitan berulir, hal ini dikontrol dengan menggunakan tingkatan yang berbeda, menerapkan senyawa anti-rebut berbasis molibdenum, mengontrol torsi, atau menentukan desain sisipan pengunci yang tidak bergantung pada pembongkaran berulang.
Kesimpulan utama: perlakukan 303 sebagai material yang hanya menggunakan mesin; jika sambungan harus dilas atau mengalami suhu berkelanjutan di atas 400 °C, tentukan 304 atau 316.
303 vs 304 vs 316: Memilih Properti, Bukan Kebiasaan
Pemilihan grade adalah latihan penyeimbangan antara tiga variabel yang mempunyai arah berbeda: biaya pemesinan, permintaan korosi, dan persyaratan kekuatan atau keuletan. Perbandingan dua kolom di bawah ini menguraikan logika pemilihan untuk dua kelompok komponen yang paling sering terpengaruh oleh keputusan 303.
Sisipan dan adaptor berulir
| Colokan, perlengkapan dan komponen penyegel
|
Salah satu kesalahpahaman yang sering terjadi adalah bahwa pindah ke 316 selalu merupakan pilihan yang lebih aman. Dalam praktiknya, komponen 316 yang rusak selama perakitan dan diputar ulang beberapa kali dapat menjadi kurang dapat diandalkan dibandingkan komponen 303 yang ditorsi dengan benar dan segel yang tepat. Tingkat material adalah salah satu variabel dalam sistem yang juga mencakup bentuk ulir, kelas toleransi, penyelesaian permukaan, pelumasan, dan torsi perakitan.
Dimensi biaya adalah nyata dan layak untuk diukur. Karena mesin 316 memiliki nilai kira-kira 36 pada indeks dibandingkan dengan 78 untuk 303, waktu pemesinan untuk komponen yang sama bisa lebih dari dua kali lipat, dan materialnya sendiri menjadi lebih mahal. Untuk komponen kecil bervolume tinggi, hal ini dapat berarti biaya unitnya menjadi tiga kali lipat. Jika lingkungan pelayanan benar-benar menuntut 316, maka uang tersebut dibelanjakan dengan baik; jika tidak, maka hanya margin yang hilang.
Kesimpulan utama: pilih tingkatan dari eksposur aktual dan volume pemesinan aktual, dan tuliskan tingkatan dan temper pada gambar sehingga pilihannya dapat diulang.
Aplikasi: Dimana 303 Properti Membayar dalam Komponen Berulir
Sifat-sifat yang dijelaskan di atas dipetakan dengan rapi ke dalam kelas komponen tertentu: kecil, berulir, diproduksi dalam volume tinggi, dan diharapkan tahan karat tanpa terkena klorida. Empat kelompok produk mendominasi ruang tersebut.
Sisipan benang yang dapat disadap sendiri
Sisipan yang dapat disadap sendiri memotong benangnya sendiri ke dalam lubang yang dibor atau diberi inti pada aluminium, magnesium, atau plastik. Slot pemotongan memerlukan evakuasi chip yang bersih selama pemasangan, dan ulir eksternal harus cukup kuat untuk dipotong tanpa terkelupas. 303 dalam kondisi pengerjaan anil atau pengerjaan dingin ringan menyeimbangkan kebutuhan tersebut dengan baik, dan bila opsi yang lebih kuat atau lebih tahan korosi diperlukan, geometri yang sama tersedia di 304 atau 316.
Kualitas pemasangan sangat bergantung pada lubang dan sisipannya. Lubang yang dibor dengan ukuran agak besar akan membuat sisipan berputar, sedangkan lubang yang terlalu kecil akan meningkatkan torsi pemasangan dan dapat menggeser kunci penggerak. Pita toleransi untuk lubang pilot biasanya disediakan oleh produsen sisipan dan harus dianggap sebagai hal yang wajib dan bukan sebagai anjuran.
Sisipan berulir tiga lubang
Sisipan tiga lubang dipasang dengan alat khusus yang menggunakan tiga kunci, kemudian dikunci di tempatnya. Mereka menolak rotasi jauh lebih baik daripada sisipan heliks biasa dan merupakan pilihan umum di mana getaran atau pembongkaran berulang-ulang diperkirakan terjadi. Pilihan material biasanya 303 untuk biaya dan kemampuan mesin, dengan 304 atau 316 tersedia jika permintaan korosi lebih tinggi.
Karena ulir yang dimuat bersifat internal dan dilindungi oleh bahan induk, lingkungan korosi yang terlihat pada sisipan sebagian besar merupakan lingkungan di dalam rakitan, yang seringkali tidak berbahaya. Itulah salah satu alasan mengapa 303 berkinerja sangat baik pada engine, girboks, dan rangka alat berat meskipun grade yang sama akan cepat rusak pada pemasangan dek laut yang terbuka.
Sisipan pengunci kunci dan mur konversi
Sisipan pengunci kunci menggunakan kunci eksternal yang didorong ke bawah melalui bahan induk untuk mengunci sisipan secara mekanis. Mur konversi, juga disebut adaptor ulir jantan ke betina, memungkinkan komponen beralih antara ulir metrik dan inci atau antara pitch ulir yang berbeda. Keduanya mendapat manfaat dari kemampuan 303 dalam mempertahankan toleransi ketat pada bentuk ulir setelah pemesinan berkecepatan tinggi, dan keduanya biasanya dipasok dalam baja karbon, 303, 304, atau 316 sehingga pembeli dapat menyesuaikan kualitas dengan aplikasi.
Sumbat oli dan sumbat ulir
Sumbat pembuangan dan sumbat penyegel adalah komponen mesin sekrup klasik: geometri sederhana, toleransi ulir ketat, volume tahunan tinggi. Lingkungan internal biasanya berupa oli atau cairan pendingin, sedangkan lingkungan eksternal dapat berupa ruang mesin, dasar mesin, atau penutup luar. Memilih 303 untuk peralatan dalam ruangan dan 316 untuk peralatan kelautan terbuka adalah pembagian standar dan hemat biaya.
Catatan penerapan terakhir menyangkut kontak logam yang berbeda. Ketika sisipan tahan karat dipasang pada wadah aluminium, sambungannya membentuk pasangan galvanik, dan dengan adanya elektrolit, aluminium menjadi anoda. Hal ini jarang menjadi masalah pada peralatan dalam ruangan yang kering, namun pada lingkungan basah atau penuh garam, hal ini mempercepat korosi pada logam induk di sekitar sisipan. Pelapisan pelindung, pelapis atau penggantian bahan induk adalah tindakan perbaikan yang biasa dilakukan.
Kesimpulan utama: ulir internal sisipan biasanya berada pada lingkungan yang sejuk, sehingga 303 tetap menjadi pilihan standar untuk sisipan bervolume tinggi kecuali rakitan itu sendiri terkena klorida.
Praktek Pemeliharaan dan In-Service
Pemilihan material membawa komponen ke garis start; praktik pemeliharaan menentukan kinerjanya selama masa pakai. Komponen berulir tahan karat mengalami kegagalan karena beberapa alasan yang dapat diprediksi, dan sebagian besar dapat dicegah.
- Torsi berlebih. Karena anil 303 memiliki kekuatan luluh sekitar 190 hingga 260 MPa, nilai torsi yang disalin dari meja pengikat baja dapat meregangkan atau melucuti benang. Selalu gunakan data torsi yang dipublikasikan untuk sisipan atau steker tertentu, dan kalibrasi ulang driver secara teratur.
- Luka lecet. Stainless pada kontak stainless di bawah tekanan dapat tersangkut. Senyawa anti-rebut, tingkat perkawinan yang berbeda, atau prosedur pemasangan yang dilumasi menghilangkan sebagian besar risiko.
- Keterlibatan yang tidak memadai. Steker yang kurang dari dua ulir untuk pengikatan penuh akan bocor berapa pun tingkatannya. Verifikasi kedalaman pengikatan selama inspeksi artikel pertama, bukan setelah kegagalan lapangan.
- Serangan klorida. Lubang pada part 303 merupakan tanda bahwa grade tersebut salah terhadap lingkungan, bukan berarti part tersebut cacat. Ganti dengan 316 atau tambahkan penghalang pelindung.
- Korosi galvanik pada induknya. Cari produk korosi berwarna putih atau abu-abu di sekitar sisipan tahan karat pada wadah aluminium, yang menandakan aluminium sedang dikonsumsi.
Praktik inspeksi harus sesuai dengan mode kegagalan. Inspeksi visual menunjukkan adanya lubang, noda korosi, dan kerusakan benang. Pengukur ulir menangkap penyimpangan dimensi setelah pemasangan. Untuk sambungan kritis, pemeriksaan torsi setelah siklus termal pertama lebih informatif dibandingkan pemeriksaan torsi saat perakitan, karena pemeriksaan ini menunjukkan apakah beban awal telah hilang. Verifikasi bahan kimia secara berkala menggunakan alat analisa fluoresensi sinar-X genggam akan memastikan bahwa bahan yang masuk adalah benar-benar 303 dan bukan kelas pengganti, yang merupakan masalah umum dalam inventaris campuran.
Penyimpanan juga lebih penting daripada yang terlihat. Komponen tahan karat yang disimpan dalam wadah kayu terbuka di gudang yang lembap dapat menimbulkan kontaminasi permukaan dan menimbulkan bintik-bintik karat yang bersifat kosmetik dan bukan struktural, namun hal ini tetap akan memicu keluhan pelanggan. Menyimpan komponen dalam kemasan tertutup dengan penghambat korosi yang mudah menguap, dan menanganinya dengan sarung tangan yang bersih, akan menghindari sebagian besar perselisihan ini.
Kesimpulan utama: sebagian besar kegagalan komponen 303 di lapangan disebabkan oleh torsi, pengikatan, atau lingkungan, bukan pada material itu sendiri, sehingga prosedur pemeliharaan memerlukan perhatian yang sama seperti pemanggilan tingkatan.
Sumber Komponen Baja Tahan Karat 303: Apa yang Harus Ditentukan
Karena 303 memiliki rentang kimia yang luas dan beberapa temper, pesanan pembelian membawa sebagian besar risiko kualitas. Pabrikan atau pemasok yang kompeten harus mampu menjawab setiap poin berikut tanpa ragu-ragu.
| Item untuk ditentukan | Mengapa itu penting |
|---|---|
| Kelas dan standar | UNS S30300 atau EN 1.4305, dinyatakan secara eksplisit dan bukan "stainless" |
| Kisaran belerang | Menentukan konsistensi pemesinan dan, secara tidak langsung, perilaku pitting |
| Kondisi pengiriman | Dianil atau ditarik dingin; mempengaruhi kekuatan dan keuletan dengan margin yang luas |
| Kekerasan range | Titik verifikasi yang mudah untuk pemeriksaan masuk |
| Sertifikat materi | EN 10204 3.1 dengan keterlacakan nomor panas hingga batch jadi |
| Kelas toleransi benang | 6H, 6g atau khusus pelanggan; diverifikasi dengan pengukur pergi dan dilarang bepergian |
| Perawatan permukaan | Pasifasi, pelapisan atau pelumasan film kering, dengan pengujian yang ditentukan |
| Rencana pengambilan sampel | Menentukan berapa banyak bagian per lot yang diperiksa dan berdasarkan kriteria apa |
| Pengemasan | Mencegah kontaminasi, kerusakan kelembaban dan kerusakan transit |
Bekerja sama dengan pabrikan yang juga mengontrol peralatan instalasi menghilangkan sejumlah masalah. Jika sisipan dan alat penggerak dirancang bersama, torsi pemasangan, pengikatan kunci, dan toleransi lubang akan konsisten, dan keluhan di lapangan mengenai lubang yang dilucuti menurun tajam. Hal ini penting terutama untuk sisipan sadap sendiri dan sisipan tiga lubang, yang fitur penggeraknya sama pentingnya dengan ulir itu sendiri.
Pembeli volume juga harus bertanya tentang keterulangan lot-to-lot, bukan hanya persetujuan barang pertama. Panas yang konsisten sebesar 303 dari sumber pabrik yang stabil, dengan kandungan sulfur yang terkontrol, memungkinkan bengkel mengunci parameter pemotongan dan mempertahankannya selama bertahun-tahun. Ketika sumber pabrik berubah, perilaku pemesinan dapat berubah meskipun sertifikat terlihat sama, dan tanda pertama biasanya adalah peningkatan keausan pahat atau peningkatan penolakan pengukur ulir.
Terakhir, verifikasi kemampuan, bukan janji. Tanyakan peralatan produksi sebenarnya, proses pemeriksaan, dan rantai penelusuran mulai dari batangan mentah hingga karton yang dikemas. Pemasok yang dapat menunjukkan rute terdokumentasi dari nomor panas hingga komponen jadi jauh lebih mudah dikelola dibandingkan pemasok yang hanya dapat menunjukkan folder sertifikat.
Kesimpulan utama: tentukan kadar, kisaran belerang, suhu dan jenis sertifikat pada pesanan pembelian; tanpa keempat item tersebut, dua pemasok dapat mengklaim mengirimkan "303" dan tetap mengirimkan suku cadang yang berperilaku berbeda.
Pertanyaan yang Sering Diajukan
Apa sifat material baja tahan karat 303 yang paling penting?Sifat yang menentukan adalah kandungan sulfur 0,15 hingga 0,35 persen untuk pemecahan serpihan, indeks kemampuan mesin sekitar 78 dibandingkan B1112, kekuatan tarik anil sebesar 500 hingga 700 MPa, kekuatan luluh 0,2 persen sebesar 190 hingga 260 MPa, perpanjangan sebesar 35 hingga 50 persen, kekerasan sebesar 160 hingga 200 HB, dan pada dasarnya perilaku non-magnetik dalam kondisi anil. Ketahanan korosi sebanding dengan 304 kecuali ketahanan lubang klorida yang jauh lebih rendah. |
Apakah baja tahan karat 303 bersifat magnetis?Annealed 303 pada dasarnya non-magnetik, dengan permeabilitas relatif mendekati 1,02. Penarikan dingin, penggulungan benang, dan pemesinan berat mengubah sebagian austenit menjadi martensit, sehingga bagian yang sudah jadi dapat menjadi magnet lemah dengan permeabilitas hingga sekitar 3. Magnet yang sedikit menempel pada komponen 303 yang dikerjakan adalah normal dan tidak berarti kualitas yang diberikan salah. |
Bisakah baja tahan karat 303 dikeraskan dengan perlakuan panas?Tidak. Ini adalah kelas austenitik dan tidak bereaksi terhadap quenching atau tempering. Satu-satunya cara untuk meningkatkan kekuatan adalah pengerjaan dingin, yang dapat mendorong kekuatan tarik hingga sekitar 690 hingga 860 MPa dengan mengorbankan keuletan. Annealing hanya digunakan untuk melunakkan material yang dikerjakan dengan dingin dan mengembalikan keuletan. |
Mengapa 303 lebih mudah dikerjakan daripada 304?Penambahan belerang membentuk inklusi mangan sulfida di seluruh matriks. Inklusi ini bertindak sebagai takik internal yang menyebabkan chip pecah menjadi segmen-segmen pendek alih-alih membentuk string yang panjang. Keripik pendek membersihkan zona pemotongan, mengurangi tepian yang terbentuk, menurunkan gaya pemotongan, dan memungkinkan kecepatan permukaan yang lebih tinggi, itulah sebabnya mesin 303 memiliki kecepatan sekitar 1,7 kali kecepatan 304. |
Bisakah baja tahan karat 303 dilas?Hal ini umumnya tidak dianjurkan. Belerang menyebabkan keretakan panas dan porositas pada manik las, dan zona yang terkena panas kehilangan ketahanan terhadap korosi. Jika pengelasan tidak dapat dihindari, gunakan proses masukan panas rendah dengan pengisi 308L dan rencanakan anil dan pengawetan penuh, atau alihkan komponen ke 304 atau 316. |
Apakah 303 cocok untuk lingkungan laut atau pesisir?Tidak. Paparan klorida menyebabkan lubang yang dimulai pada inklusi sulfida. Meskipun kinerja korosi secara umum mendekati 304, kepadatan lokasi inisiasi pit jauh lebih tinggi, sehingga 303 harus disediakan untuk layanan di dalam ruangan, berminyak, atau agak lembab. Grade 316 adalah pilihan yang tepat untuk lingkungan kelautan dan kimia. |
Apa perbedaan antara 303 dan 303Se?Keduanya merupakan grade yang dapat dikerjakan secara bebas, namun 303Se menggunakan selenium, bukan sulfur. Selenium memberikan kontrol chip serupa dengan permukaan akhir yang lebih baik dan kemampuan formabilitas panas dan dingin yang lebih baik, dan penyertaannya merupakan inisiator lubang yang sedikit kurang agresif. 303 yang mengandung belerang umumnya menawarkan indeks kemampuan mesin yang lebih tinggi dan biaya yang lebih rendah, sehingga tetap menjadi standar untuk suku cadang yang dikerjakan dengan sekrup. |
Berapa banyak keterlibatan thread yang dibutuhkan sisipan 303?Aturan awal yang praktis adalah 1,0 hingga 1,5 kali diameter nominal benang yang terpasang pada baja dan besi tuang, dan sekitar 2,0 kali diameter nominal pada aluminium atau magnesium. Jika terdapat getaran, gunakan desain sisipan pengunci daripada sekadar meningkatkan pengikatan, karena umur kelelahan diatur oleh takik pada ulir yang pertama kali dipasang. |
Bagaimana cara pembeli memverifikasi komponen 303 yang masuk?Periksa sertifikat EN 10204 3.1 terhadap nomor panas, verifikasi kekerasan, ukur benang dengan pengukur go dan no-go, dan periksa bahan kimia dengan penganalisis genggam jika substitusi kadar merupakan risiko. Pastikan kandungan belerang berada dalam kisaran yang ditentukan, karena panas belerang rendah akan dihasilkan secara berbeda meskipun sertifikatnya sesuai. |
Apakah baja tahan karat 303 harganya lebih mahal dari 304?Biaya material per kilogram biasanya sama atau sedikit lebih tinggi, namun biaya suku cadang yang dikirimkan seringkali lebih rendah karena waktu pemesinan jauh lebih singkat. Dalam pemesinan sekrup volume tinggi, perbedaan waktu siklus dan masa pakai pahat biasanya melebihi harga bahan mentah, sehingga 303 tetap menjadi pilihan ekonomis di mana pun lingkungan korosi memungkinkan. |
Kesimpulan utama: Sifat material baja tahan karat 303 dioptimalkan untuk pemesinan dan korosi ringan, dan setiap pertanyaan pemilihan kembali ke dua prioritas tersebut.
Halaman Terkait di Situs Ini
Dua halaman di bawah ini mencakup materi dan kelompok produk yang dibahas dalam artikel ini dan merupakan langkah alami berikutnya jika Anda menentukan komponen berulir.
| Halaman | Apa yang akan Anda temukan |
|---|---|
| Sisipan berulir baja tahan karat | Masukkan jenis, bahan dan metode pemasangan dalam satu gambaran umum |
| Pengencang baja tahan karat 303, 304 dan 316 | Perbandingan tingkat untuk pengencang dan komponen tahan karat yang dikerjakan dengan mesin |
Jika Anda membandingkan pilihan material untuk bagian tertentu daripada membaca secara umum, bawalah gambar, lingkungan layanan, dan volume tahunan. Ketiga item tersebut menentukan tingkatan dan temper lebih cepat daripada perbandingan lembar data mana pun.
Kesimpulan utama: cocokkan tingkatan dengan lingkungan dan volume, lalu kunci pilihan dalam gambar dan pesanan pembelian sehingga keputusan tetap berlaku pada pesanan berikutnya.


